行业背景
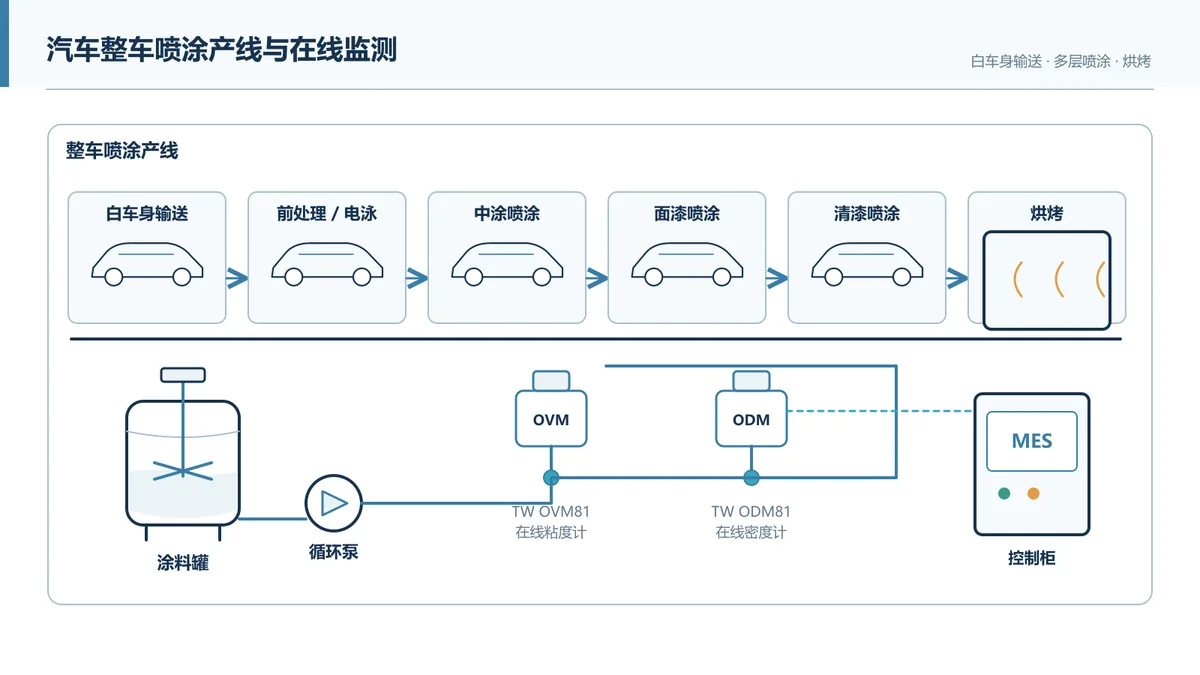
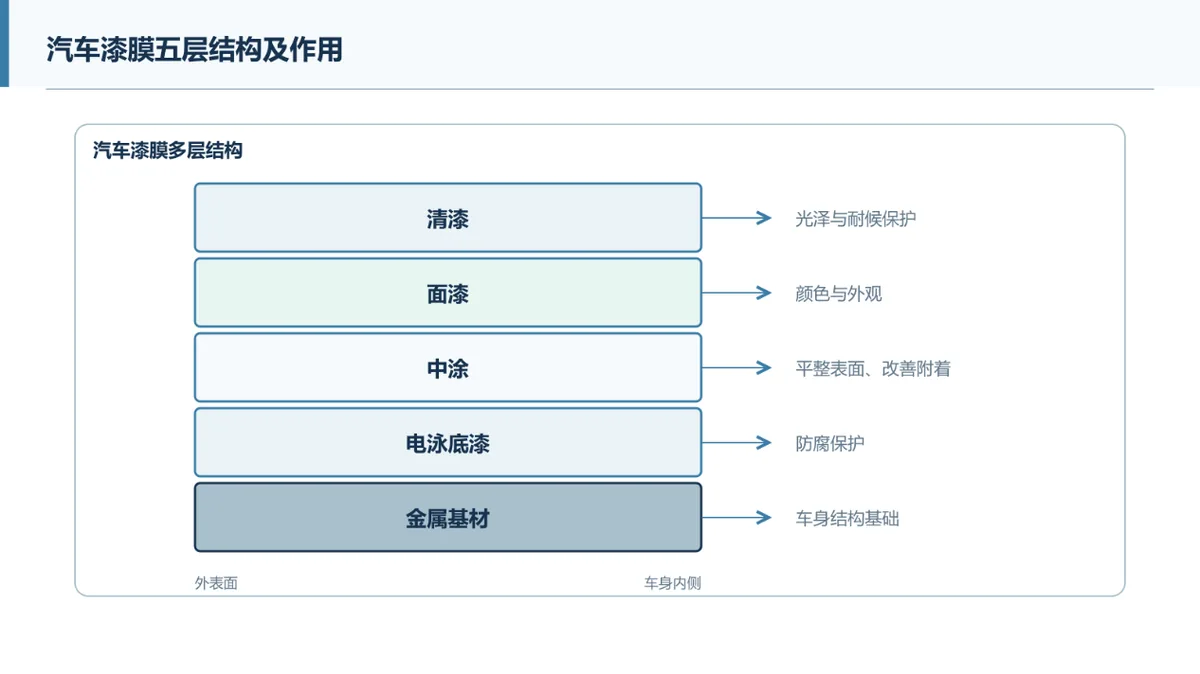
汽车涂装是整车制造四大工艺之一,承担着车身防腐保护、抗石击、耐候老化以及外观装饰的双重任务。完整的汽车涂装体系一般包含电泳底漆、中涂、色漆(面漆)、清漆四层涂膜,逐层喷涂、闪干、烘烤固化,最终形成复合漆膜。 汽车涂料属于多组分高分子悬浮 / 乳液体系,体系内包含成膜树脂、有机 / 无机颜料、填料、助剂、溶剂或者去离子水(水性漆)。在自动化喷涂生产线中,涂料需要在供料罐、循环管路、机器人供料支管之间持续循环,防止颜料沉降。 在持续循环过程中,溶剂(或水分)会缓慢挥发,直接带来涂料固含量升高、粘度持续漂移。粘度表征涂料的流动、雾化与流平性能;密度表征涂料整体固含量以及颜料浓度,这两个参数共同决定喷涂雾化效果、漆膜流平状态、颜色一致性以及最终外观品质。 现场常见的橘皮效应、云纹斑纹、色差、溶剂泡等漆膜缺陷,很多时候并非喷涂压力、枪距、走枪速度等喷涂参数问题,而是涂料本身流变状态与固含量发生波动。传统依靠人工定时取样、流出杯或者实验室旋转粘度计检测涂料,存在滞后大、测量失真、无法实时干预等短板。 采用 TW-OVM81型 振动式智能在线粘度计搭配 TW-ODM81型 振动式智能在线密度计,在涂料循环管路原位连续监测粘度、密度、温度,实现涂料品质实时管控,从涂料源头抑制各类外观缺陷,完成涂装工艺持续优化。
应用领域
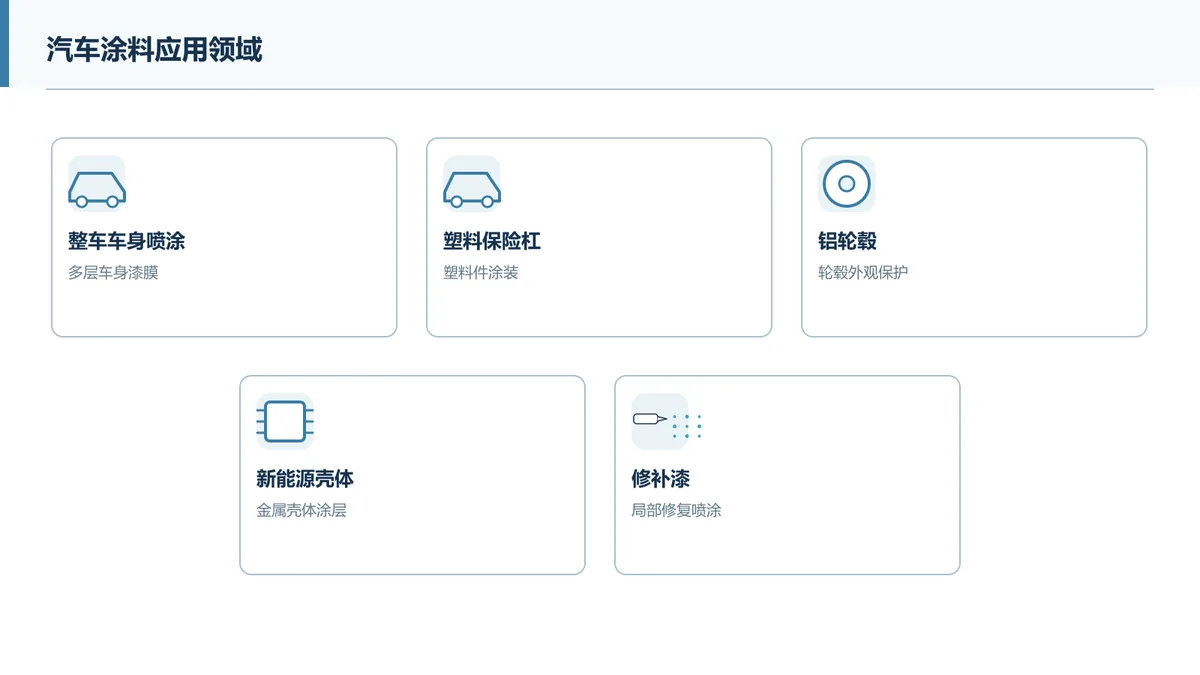
整车厂白车身涂装 乘用车、商用车白车身,电泳底漆、中涂、金属色漆、素色面漆、清漆全自动喷涂生产线,是在线监测最主要场景。金属漆含有铝粉 / 云母粉,对流变、颜料均匀度要求极高,极易产生云纹与色差。
汽车塑料零部件喷涂 PP 保险杠、后视镜外壳、门把手、格栅、仪表板等内外饰塑料件。塑料件涂料体系与车身不同,基材表面张力差异大,涂料粘度窗口更窄,对雾化稳定性要求严格。
新能源汽车零部件喷涂 动力电池包外壳、电机壳体、电控箱防护涂层,侧重防腐、绝缘、耐湿热性能;部分储能壳体面漆兼顾外观防护。
汽车铝件、轮毂喷涂 铝合金轮毂、底盘铝件,专用金属涂料,要求漆膜附着力好、外观光泽均匀。
汽车售后修补漆生产线 钣喷修补漆、调色漆的配制与灌装生产,控制批次色差,保障维修喷涂施工性能。
涂料体系涵盖:溶剂型涂料、水性涂料、高固体分涂料,不同体系挥发特性、流变特性差异巨大,面漆、清漆对外观缺陷容忍度极低,微小的涂料参数波动就会造成批量不良。
行业痛点
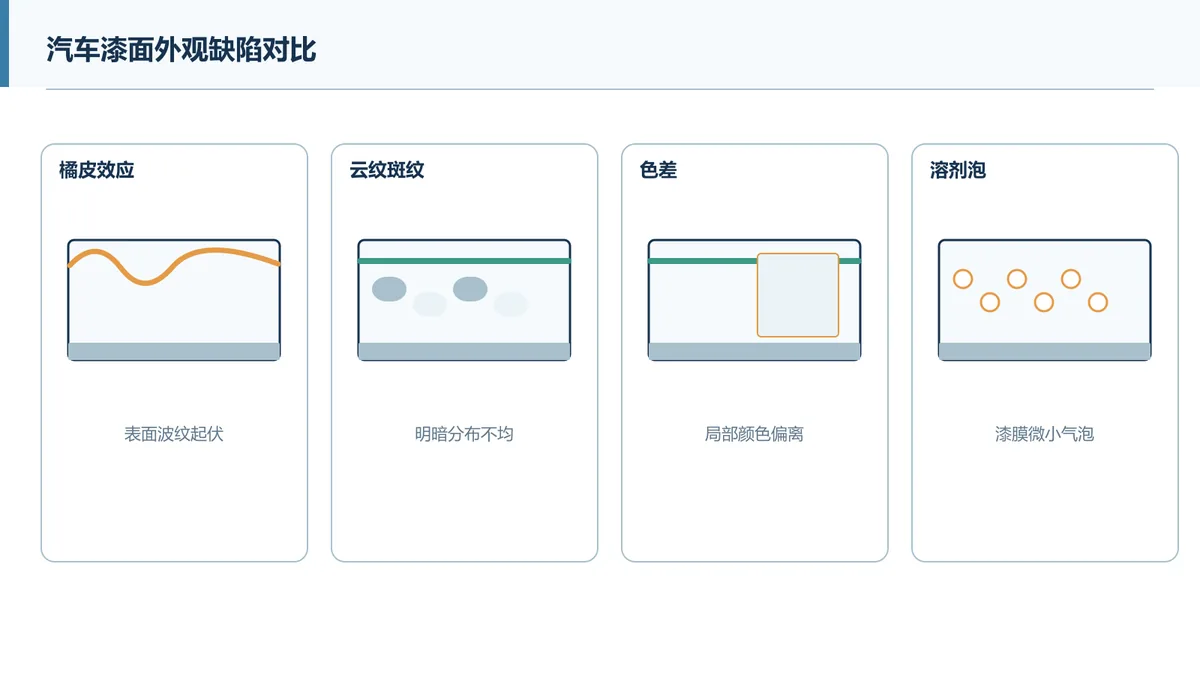
涂料循环过程溶剂 / 水分持续挥发,粘度、密度动态漂移 涂料在密闭供料系统循环,环境温度、循环流速、罐内负压都会加速溶剂挥发。随着生产持续进行,涂料固含量上升,粘度、密度同步缓慢上涨。传统方式依靠操作工每隔 1~2 小时取样检测,检测结果存在时间滞后。当检测发现粘度超标时,机器人已经喷涂大量工件,批量缺陷已经产生。虽然操作人员可以补加稀释剂,但依靠人工经验添加,很难精准控制,容易出现补加不足或者稀释过度。
离线取样检测,测量结果与真实喷涂工况失真 汽车涂料(尤其是金属色漆)属于非牛顿流体,流变特性受剪切速率、温度影响显著。人工取样之后,样品脱离管路流动剪切环境,静置过程铝粉、颜料发生沉降;样品温度发生变化,直接改变粘度数值。 流出杯、台式旋转粘度计的实验室测试条件,和机器人喷枪前端涂料流动状态不一致。离线数据只能作为参考,不能真实反映喷涂瞬间涂料状态,经常出现 “实验室检测合格,上线喷涂出现不良” 的情况。
多种外观缺陷溯源困难,品质波动难以稳定
橘皮效应:涂料粘度过高,雾化时液滴粒径偏大,喷涂到工件表面后涂料流平能力不足,漆膜表面无法铺展平滑,形成类似橘子表皮的粗糙纹理;粘度过低也会造成流挂,同样破坏外观。
云纹 / 斑纹(金属漆多发):金属漆内含铝粉、云母粉。粘度波动会造成雾化不稳定,铝粉在漆膜中定向排布紊乱;同时密度波动代表颜料浓度变化,最终漆面出现明暗不均、条状云纹、斑驳感。
色差:密度直接对应涂料固含量、颜料含量。溶剂挥发导致固含量升高,颜料浓度上升,漆膜颜色变深;稀释过多则颜色变浅。批次之间、同一批次生产过程中都会出现色差,造成颜色返工。
溶剂泡 / 针孔:涂料粘度偏高,漆膜流平慢,烘烤阶段漆膜表层提前固化,漆膜内部残留溶剂无法顺利逸出,被困在涂层内部,形成气泡,气泡破裂后留下针孔缺陷。
多变量耦合干扰,单一温度控制无法稳定涂料品质 涂料状态受原料批次差异、供料罐温度、管路剪切压力、环境温湿度、颜料沉降等多重因素共同影响。很多工厂仅依靠恒温系统控制涂料罐温度,试图稳定粘度。但温度只是影响粘度其中一项因素,颜料分散状态、固含量变化带来的粘度改变,温控系统无法识别。只控温的方案依然无法规避橘皮、云纹、色差问题。
批量生产报废与返工成本高昂 白车身、大型保险杠等工件喷涂完成后,漆膜缺陷往往要等到烘烤之后才能检出。整车车身返工工序复杂,需要打磨、重喷,耗费大量涂料、能源与工时;严重不良件直接报废,生产成本损失巨大,同时打乱生产线节拍。
缺乏完整连续的过程数据,不利于质量追溯与工艺迭代 人工间断取样,数据点稀少,无法完整记录整批次涂料从开工到生产结束的粘度、密度变化曲线。一旦发生批量质量事故,很难回溯涂料状态变化,难以定位根因,工艺优化只能依靠大量试错实验。
TW-OVM81型 振动式智能在线粘度计和 TW-ODM81型 振动式智能在线密度计,彻底解决橘皮效应、云纹 / 斑纹、色差及溶剂泡等问题
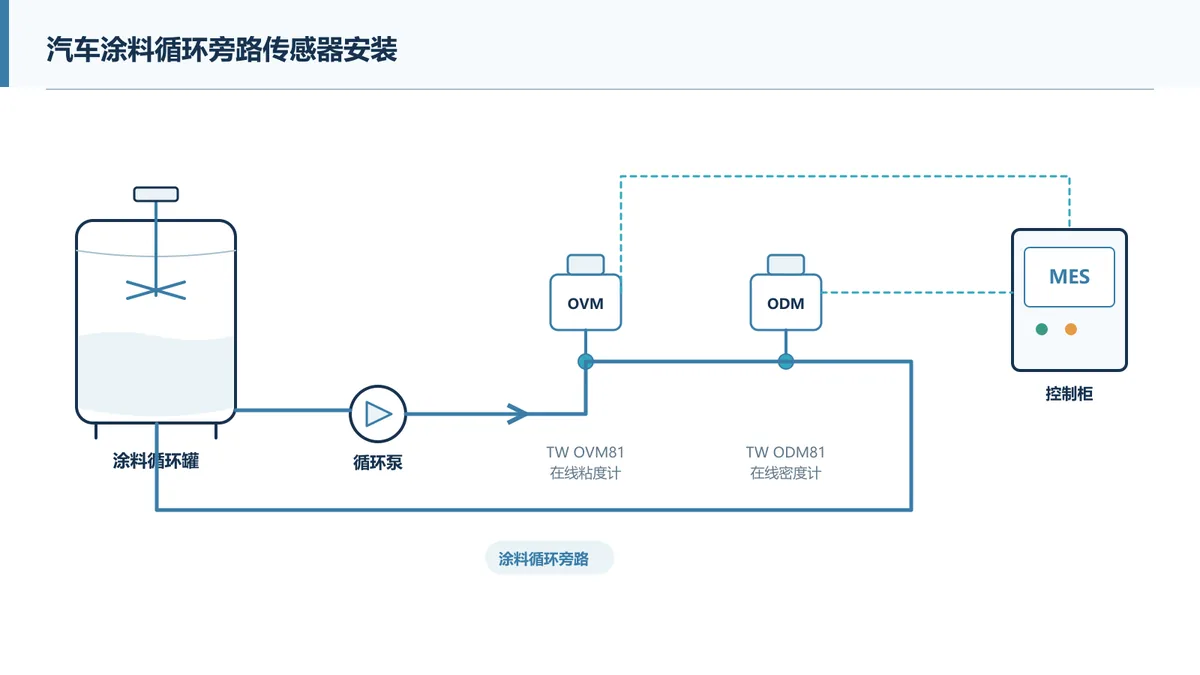
TW-OVM81型 振动式智能在线粘度计与 TW-ODM81型 振动式智能在线密度计成对安装在涂料调配罐循环旁路或者喷涂机器人前端供料支管,原位、连续、同步监测涂料粘度、密度、介质温度,实时捕捉涂料状态微小变化,从涂料源头抑制各类漆膜缺陷。
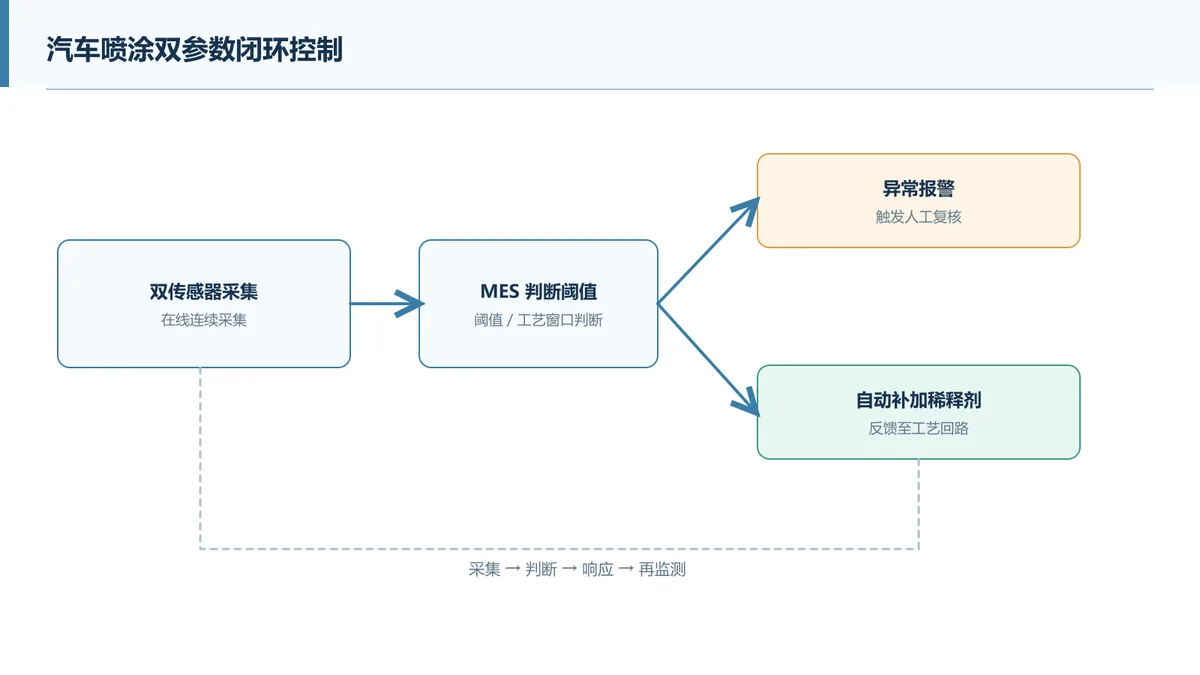
稳定涂料粘度,抑制橘皮效应 TW-OVM81型 振动式智能在线粘度计 持续监测涂料实时粘度。当溶剂挥发,粘度逐步上升,超出工艺设定上限时系统立即发出预警信号。系统可对接 PLC,实现稀释剂微量自动补加,将涂料稳定维持在最佳粘度窗口。合适粘度保障机器人雾化效果细腻均匀,喷涂后涂料拥有充足流平能力,漆膜可以均匀铺展,消除橘皮粗糙纹理;同时防止粘度过低造成流挂缺陷。
稳定雾化与颜料分布,消除云纹 / 斑纹 稳定的粘度保证喷枪雾化液滴粒径稳定,金属漆内铝粉、云母粉在喷涂过程分布均匀;TW-ODM81型 振动式智能在线密度计 持续监测密度,锁定涂料固含量与颜料浓度,避免颜料浓度波动。涂料流变状态与颜料浓度双稳定,喷涂后铝粉定向排布一致,消除漆面明暗不均、云纹、斑驳等外观缺陷。
实时监控固含量,控制色差 TW-ODM81型 振动式智能在线密度计持续监测涂料密度变化,密度直接反映树脂、颜料、填料总固含量。溶剂挥发带来固含量上升时,系统实时识别,配合粘度数据精准调整稀释剂添加量,稳定颜料浓度,减少漆膜颜色深浅波动,有效控制批次色差,降低颜色复检不合格率,减少调色返工。
优化漆膜流平,减少溶剂泡、针孔缺陷 涂料粘度维持在合理工艺区间,漆膜流平速度可控。烘烤过程中,漆膜内部溶剂能够缓慢、顺利逸出,不会被提前封闭的漆膜表层包裹,大幅降低溶剂泡、针孔发生概率,提升漆膜完整性。
原位在线测量,消除离线取样带来的测量偏差 传感器直接浸没在流动的涂料管路中,在真实生产剪切、流动工况下完成测量,不需要人工取样。规避取样过程颜料沉降、样品温度变化、静置导致的流变状态改变,测量数据真实反映机器人喷枪前端涂料实际状态,解决 “离线检测合格,上线喷涂不良” 的痛点。
全流程数据自动存储,支撑质量追溯与工艺优化 粘度、密度、温度数据实时上传 MES 系统,自动生成连续完整的批次曲线。一旦出现漆膜缺陷,可以回溯涂料全过程参数,快速定位是涂料原料波动还是溶剂挥发导致的异常;同时支持 DOE 工艺实验,持续优化涂料配方、循环参数、喷涂工艺,持续提升涂装良品率。
振动式传感器结构可靠,适配汽车涂料长期循环工况 TW-OVM81型 振动式智能在线粘度计、TW-ODM81型 振动式智能在线密度计 采用振动式检测原理,无旋转叶片、无转动电机,316L不锈钢材质,表面高度抛光+铁氟龙涂层(可选),不易粘附颜料、树脂,不容易被涂料内微小杂质卡滞,维护工作量低;同时支持 CIP 在线清洗,适配水性漆、溶剂型汽车涂料 7×24 小时连续循环生产。传感器支持 4-20mA 模拟量以及数字通讯,轻松对接 PLC 控制系统,实现超限声光报警、稀释剂自动补加的闭环控制。