行业背景
陶瓷釉浆是无机矿物粉体(长石、石英、高岭土、色料等)、助悬剂、分散剂、粘结剂、水及各类功能性添加剂混合制成的固液悬浮浆料。将釉浆均匀涂覆在陶瓷坯体表面,经过干燥、高温烧成,形成一层致密玻璃质釉层。釉层承担保护坯体、防水防污、提升耐磨度、赋予产品外观色泽与质感的作用,广泛用于各类陶瓷制品。
釉浆的流变特性,尤其是粘度,是直接决定釉层厚度、铺展流平能力、釉面外观质量的核心工艺参数。釉浆粘度发生波动,会引发一系列典型涂层缺陷:缩釉、桔皮、针孔、釉层厚薄不均、流釉、缺釉、釉面斑点、烧成色差等,直接造成陶瓷成品报废,拉高生产成本。
釉浆属于多组分悬浮体系,工况条件极易改变其流变状态:水分挥发、粉体颗粒沉降、添加剂消耗、环境温度变化、搅拌剪切强度波动,都会持续改变釉浆粘度。传统管控方式依靠人工取样、离线化验,存在检测滞后、样品静置沉降失真、人为误差大等固有短板,属于事后抽检,无法实现连续过程保护。
TW-OVM81型振动式智能在线粘度计可直接安装在釉浆搅拌储罐或者施釉循环管路上,原位、连续、实时监测釉浆粘度与介质温度,配合 TW-ODM81型振动式智能在线密度计同步监测固含量,实现釉浆流变状态的全过程监控,及时触发报警或自动调节,稳定釉面质量,降低涂层缺陷率,提升陶瓷生产线良率。
应用领域
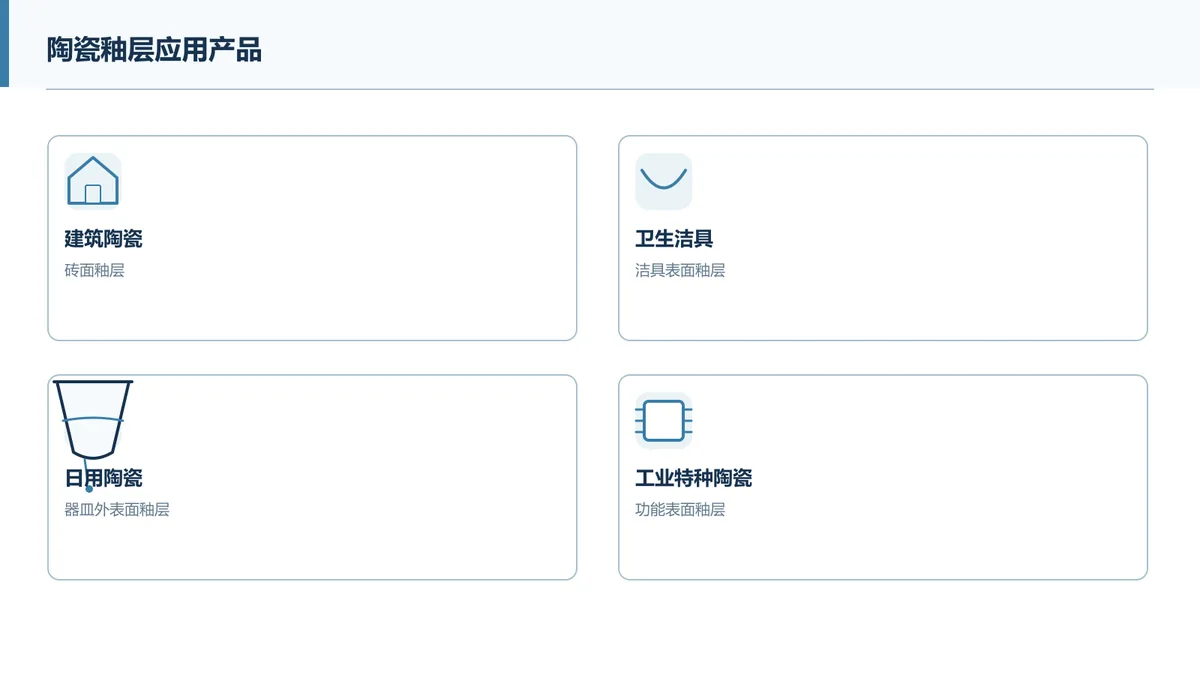
建筑陶瓷墙地砖 内墙砖、外墙砖、地面砖,主流采用喷淋施釉工艺,生产线速度快,对釉浆稳定性要求高。粘度微小波动会快速带来砖面色差、釉点、厚薄差,大批量次品风险高。
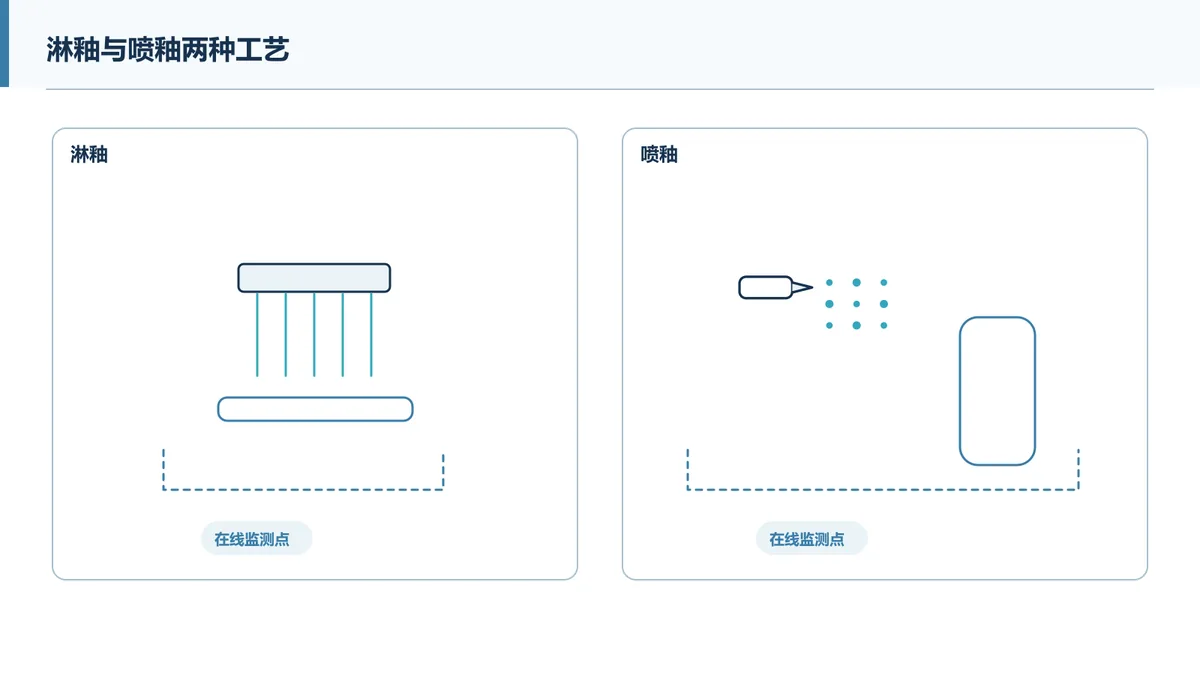
卫生陶瓷(卫浴洁具) 坐便器、立柱盆、浴缸等大件坯体,普遍采用淋釉工艺。坯体造型复杂,曲面多,釉浆在坯体表面流动时间更长。粘度偏高易出现缩釉、缺釉;粘度偏低极易出现底部流釉积釉,是卫浴陶瓷最主要的缺陷来源。
日用陶瓷 陶瓷餐具、咖啡杯、茶具、工艺品,常使用浸釉、喷釉方式。产品外观要求高,光泽、平整度一致性要求严苛,微小釉浆波动都会影响外观评级。
工业特种陶瓷 陶瓷基板、绝缘陶瓷、陶瓷阀片、耐磨陶瓷零件。很多釉层承担功能性作用(绝缘、耐腐蚀),釉层厚度一致性直接影响产品性能,对工艺参数的管控精度要求更高。
上釉操作中的粘度
釉浆是固相颗粒分散在水中的悬浮体系,属于非牛顿流体,粘度受固含量、颗粒粒径分布、添加剂、温度、搅拌剪切速率共同影响。在施釉工序中,釉浆粘度直接决定涂覆后的成膜行为:
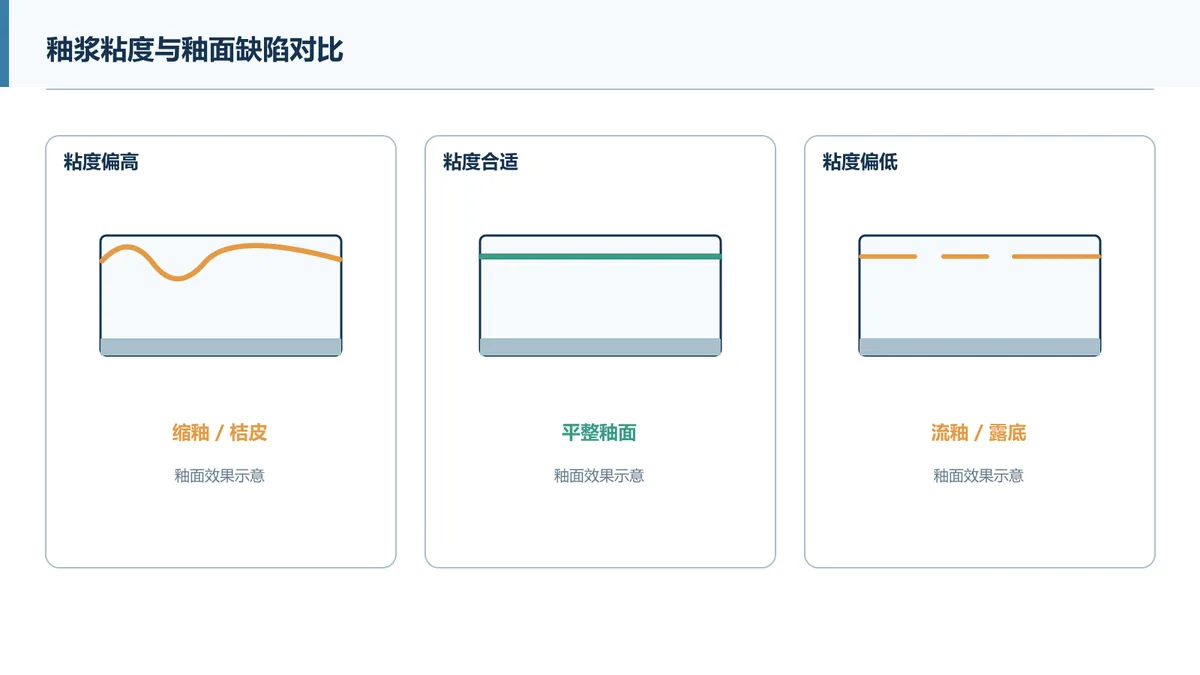
粘度过高 釉浆流动性不足,在坯体表面铺展、流平能力差。淋釉时釉浆无法均匀覆盖曲面;喷釉雾化效果变差,颗粒粗大。干燥后容易出现缩釉、桔皮、针孔;釉层厚度超标,烧成阶段釉层应力大,产生釉裂。
粘度过低 釉浆流动性过强,釉浆在坯体表面无法挂浆,容易向下流淌,造成下部积釉、上部缺釉露底。釉层厚度不足,遮盖力下降,坯底色透出,产生色差。
釉浆在整套循环系统中持续变化:
循环输送过程水分不断蒸发,釉浆固含量缓慢升高,粘度随之上升;
长时间静置会发生粉体沉降,上层清液、下层浓浆分层;搅拌不足时,送入施釉机的釉浆不均匀;
环境温度变化会改变水的粘度以及高分子助悬剂的活性;
分散剂、悬浮剂随循环时间缓慢消耗,釉浆流变特性逐步漂移。
关键要点:人工取样是在储罐单点、静止状态下测试;而施釉时是流动状态下的釉浆。两者状态不一致,离线检测数据不能真实反映到达坯体瞬间的釉浆粘度。
目前的粘度控制方法
人工取样离线检测(涂 4 杯、旋转粘度计)
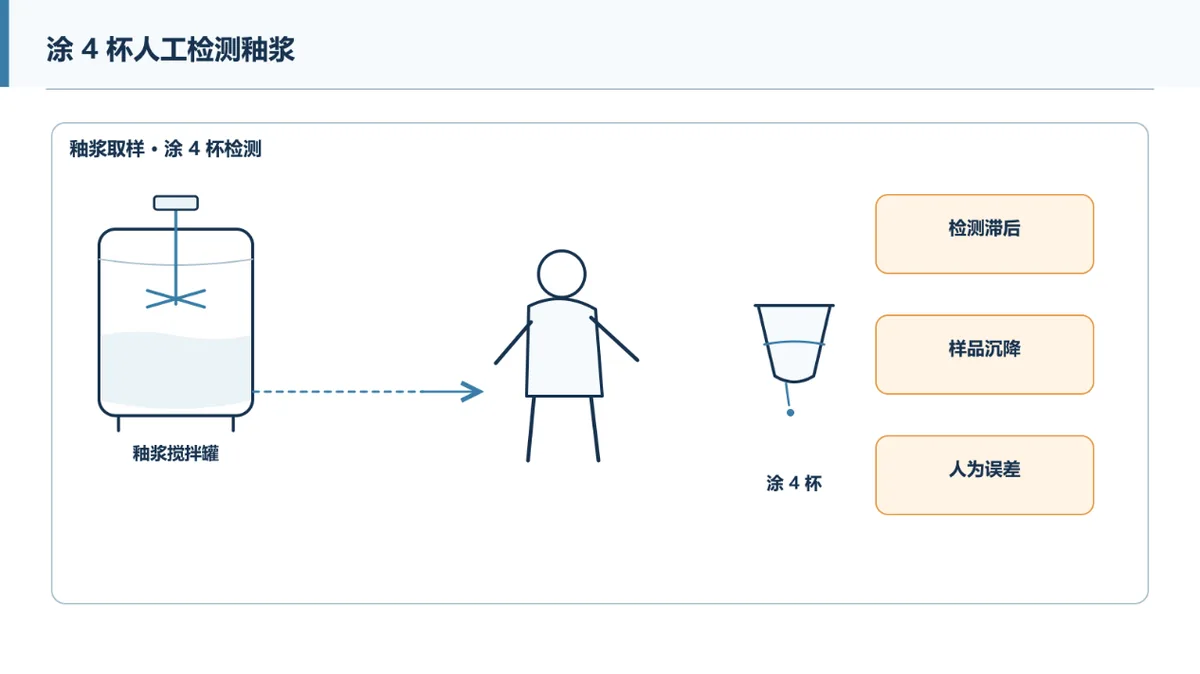
现场操作工按照固定时间间隔(一般 20~60 分钟)从釉浆罐取样,带回实验室,使用涂 4 杯测流出时间,或者旋转粘度计测量粘度。部分工厂同步使用比重杯测密度。 缺点:
存在显著时间滞后:检测结果出来时,不合格釉浆已经持续送往施釉机,大量坯体完成上釉,缺陷已经产生;
样品静置过程粉体沉降,测试时样品和产线流动釉浆状态不一致,数据失真;
测试结果高度依赖操作人员手法,重复性差;
依靠人工经验加水、补分散剂或悬浮剂,调节属于事后补救,很难精准稳定在目标区间;
人工化验工作量大,在多条釉线生产时人力成本高。
固定搅拌转速控制
通过持续搅拌,减少釉浆罐内粉体沉降分层。 缺点: 搅拌速度只能缓解沉降,无法直接测量粘度。原料批次波动、水分挥发带来的粘度变化无法识别。搅拌过快还会带入大量气泡,造成釉面针孔缺陷。
间歇式密度检测
离线比重杯测试釉浆密度,仅能反映釉浆固含量。 缺点: 密度与粘度是两个独立参数。同样密度下,改变分散剂添加量,粘度可以差异巨大。只监测密度,无法预判釉面流平、缩釉等涂层缺陷。
综合痛点:传统手段属于事后抽检、被动调节,只能等缺陷出现后再查找原因,无法做到预防性工艺控制。
案例:如何在典型的上釉机器中管理粘度和密度
场景:卫生陶瓷淋釉生产线
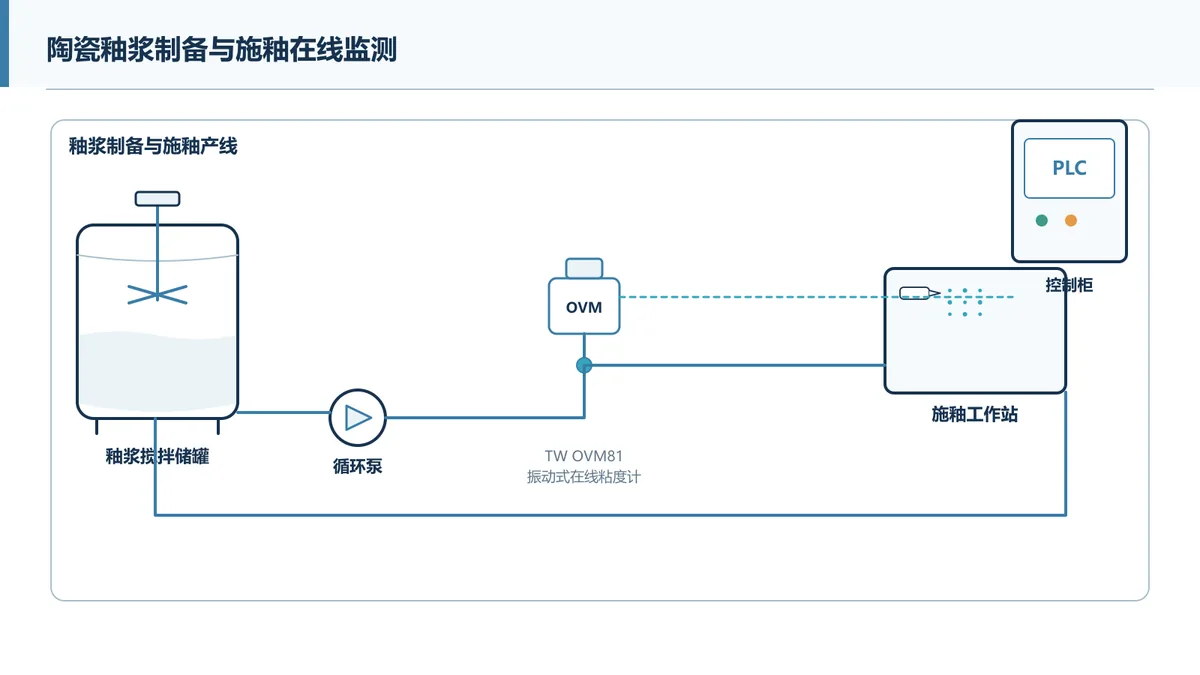
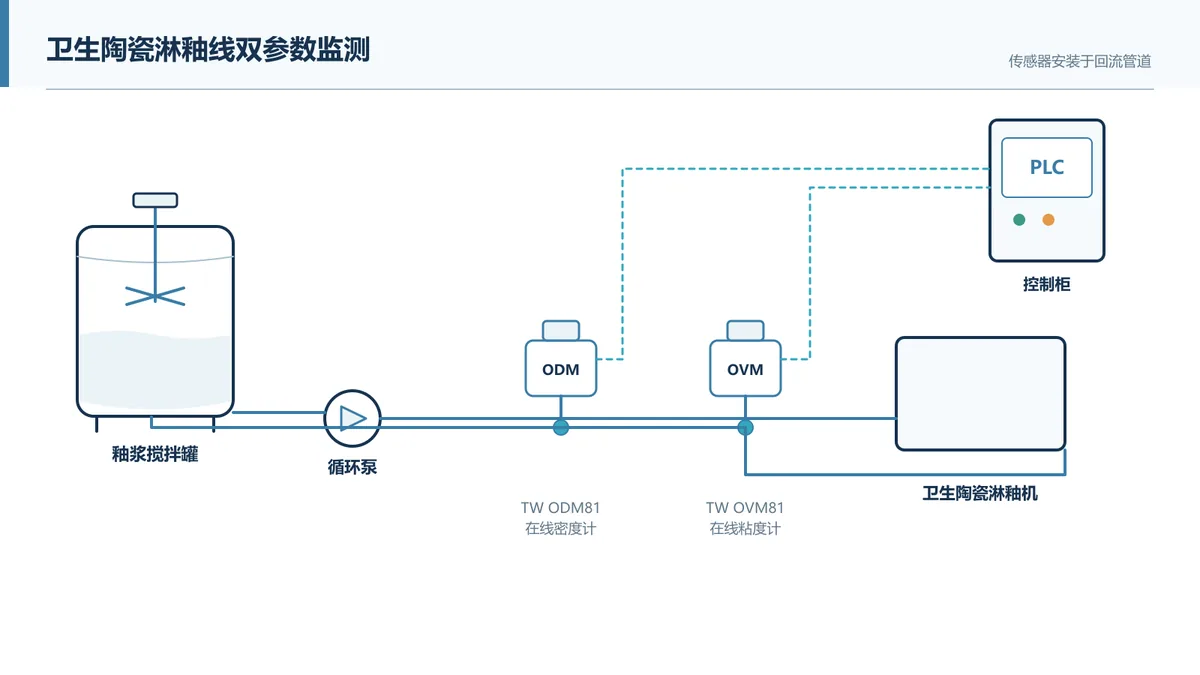
工艺简介 大容量釉浆储罐配备持续搅拌器,釉浆泵将釉浆输送至淋釉器,釉浆从淋釉器溢流淋到陶瓷坯体表面;没有附着在坯体上的多余釉浆通过回流管道,流回釉浆储罐,形成连续闭环循环。 釉浆在循环过程中水分持续蒸发,固含量缓慢上升,粘度逐步走高。一旦超出工艺窗口,就会出现缩釉、桔皮缺陷。
传统管控模式 每 30 分钟人工取样,检测釉浆粘度与密度。化验员根据读数通知操作工手动补水调节。 问题:两次取样之间存在空白监控窗口;补水依靠人工经验,加水量很难精准;参数波动大,产品良率不稳定,次品率高。
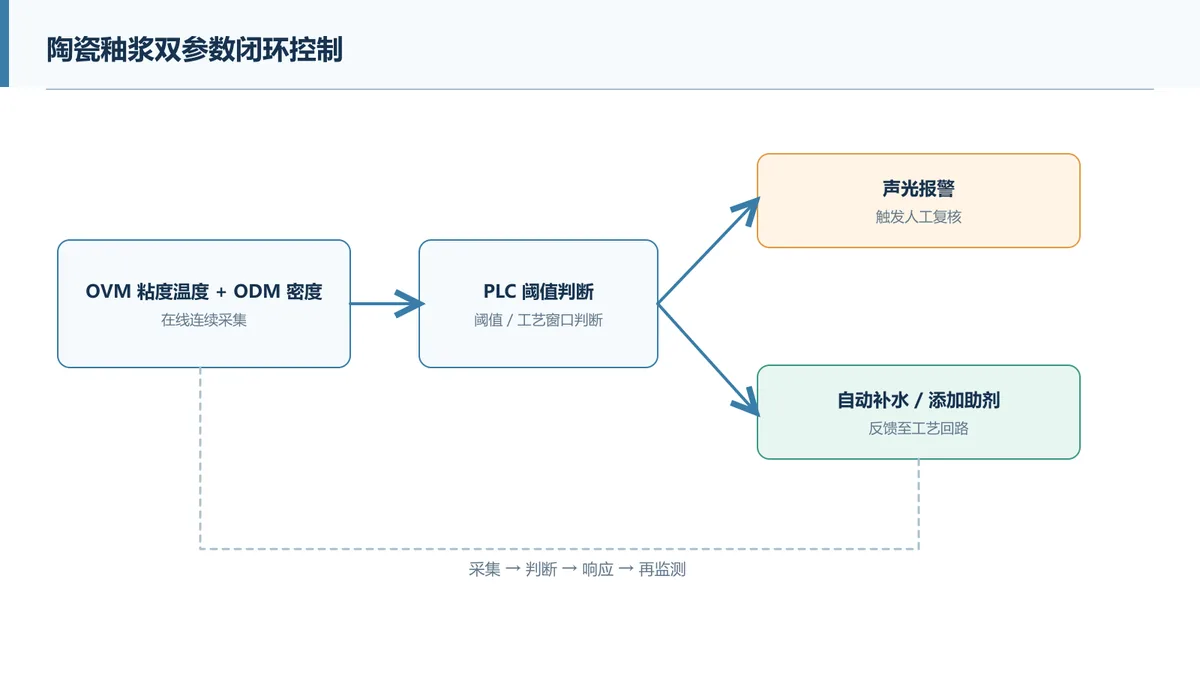
产线改造方案 在釉浆回流管路上,同步安装两套传感器:TW-OVM81型 振动式智能在线粘度计(监测粘度 + 温度)与 TW-ODM81型振动式智能在线密度计(监测釉浆密度,反映固含量)。传感器实时采集数据送入 PLC 控制系统。
系统持续采集粘度、密度、温度实时数据;
预先设定工艺上下限阈值;
参数接近上限 / 下限,系统触发声光预警;参数超限,自动报警;
联动自动补水系统,微量、自动补水,稳定釉浆固含量与粘度;
所有数据自动保存,生成历史曲线,支持工艺追溯。
实施效果 釉浆粘度、密度长期稳定在工艺区间,缩釉、流釉、桔皮等釉面缺陷大幅下降;人工取样频次显著减少,降低化验人力;批次之间釉面外观一致性提升,烧成色差得到改善;完整的工艺记录,方便配方迭代优化与质量问题追溯。
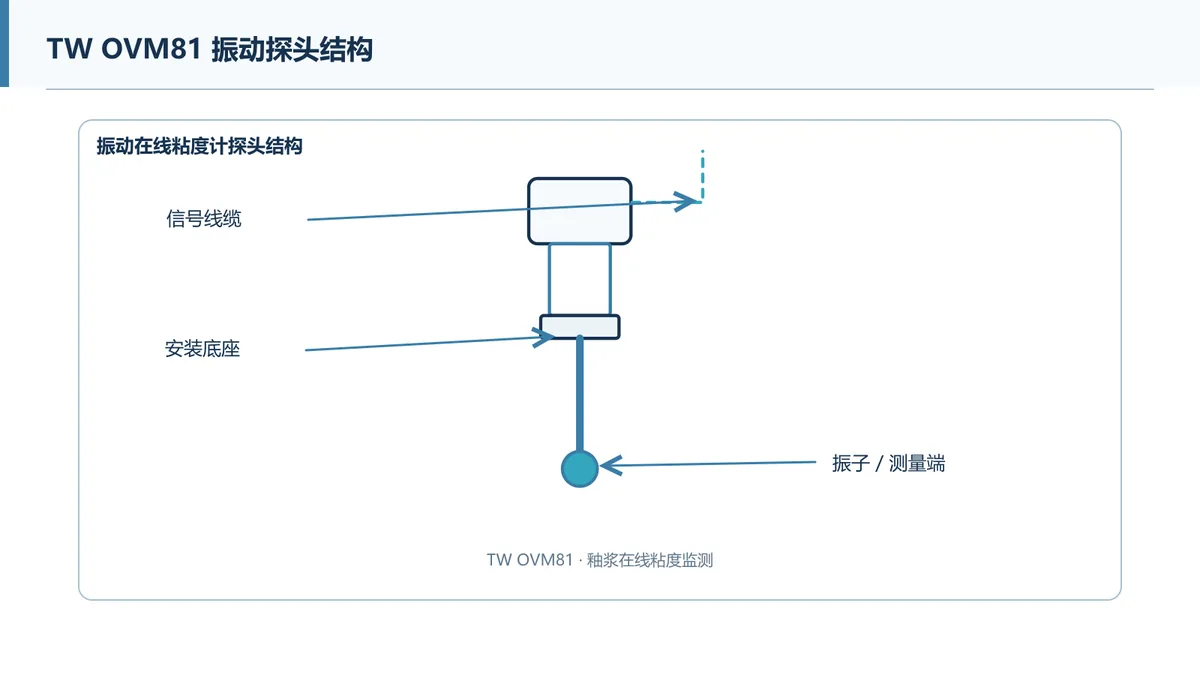
TW-OVM81型 振动式智能在线粘度计采用音叉振动测量原理,无旋转叶轮、无转动轴,316L不锈钢材质,表面高度抛光+铁氟龙涂层(可选),特别适合釉浆这类含大量无机固体颗粒的悬浮浆料,不会出现颗粒卡泵、磨损转子等问题,耐颗粒冲刷,使用寿命长。传感器可同步采集釉浆温度,内置温度补偿算法,自动消除环境温度波动带来的粘度测量偏差。
主要应用点位
釉浆制备搅拌罐(罐内插入安装) 在釉料配制、球磨后的搅拌均质罐安装探头。釉浆调配过程实时监控粘度变化,釉浆指标合格后才允许送入施釉生产线;不合格釉浆留在调配罐继续调整,从源头阻断不合格釉浆上线。适合釉料车间配料工段。
施釉循环管路(旁路 / 管道式安装) 在釉浆输送、回流管道上安装,监测送往淋釉 / 喷釉工位的流动釉浆。可以选择旁路安装,检修维护时,关闭旁路阀门,不中断主产线釉浆循环,不影响连续生产。适合连续喷淋、淋釉生产线。
系统功能优势
实时连续测量:24 小时不间断监测流动釉浆,不存在人工检测的时间盲区,提前预判粘度漂移;
信号输出灵活:支持 4-20mA 模拟量以及数字通讯,可直接接入 PLC、SCADA、MES 系统,实现超限声光报警,联动自动补水、添加分散助剂,搭建釉浆闭环控制系统;
清洗维护便捷:停机维护时,清水冲洗传感器振子,釉浆粉体不容易附着堆积;定期简单维护即可,降低维护工时;
完整数据存储与追溯:系统连续记录粘度、温度历史曲线。釉面一旦出现质量缺陷,可回溯当时釉浆流变参数,开展根因分析,持续优化釉料配方与工艺参数;
适配多类釉浆体系:透明釉、乳浊釉、色釉、亚光釉等不同配方釉浆均可适配,支持建筑陶瓷、卫浴、特种陶瓷多场景使用。